BC-CS Academy #012 – Supports und Stützstrukturen: Wann sind sie nötig und welche sind die richtigen?
-
Th.Gothe -
30. Oktober 2026 um 18:00 -
252 Mal gelesen -
0 Kommentare
- Was sind Supports überhaupt?
- Wann sind Supports wirklich notwendig?
- Welche Arten von Supports gibt es?
- Supports nur vom Druckbett oder überall?
- Support-Interface: Die entscheidenden Kontaktschichten
- PLA und PETG als gegenseitiges Support-Material
- Spezielle Support-Filamente
- Supports richtig einstellen – weniger ist manchmal mehr
- Supports entfernen – aber richtig!
- Fazit: Gute Supports sieht man dem fertigen Modell möglichst nicht an
1. Was sind Supports überhaupt?
Beim FDM-3D-Druck wird ein Objekt Schicht für Schicht aufgebaut. Dabei muss das frisch extrudierte Filament auf einer bereits vorhandenen Schicht oder einer anderen geeigneten Unterlage abgelegt werden.
Bei senkrechten Wänden ist das normalerweise kein Problem. Schwieriger wird es bei starken Überhängen, frei stehenden Details oder Bereichen, unter denen sich schlicht kein Material befindet.
Hier helfen Supports.
Stützstrukturen sind temporäre Hilfskonstruktionen, die während des Drucks bestimmte Bereiche des Modells unterstützen. Nach dem Druck werden sie wieder entfernt.
Typische Beispiele sind:
- Ausgestreckte Arme oder abstehende Körperteile bei Figuren
- Dächer, Vorsprünge und andere starke Überhänge
- Öffnungen und Aussparungen in technischen Bauteilen
- Komplexe Dekorationsobjekte mit vielen Details
- Horizontal verlaufende Flächen, unter denen sich kein Material befindet
Ohne geeignete Unterstützung kann das Filament durchhängen, sich verformen oder im schlimmsten Fall dafür sorgen, dass der gesamte Druck fehlschlägt.
Allerdings gilt auch: Nicht jeder Überhang benötigt automatisch Supports.
2. Wann sind Supports wirklich notwendig?
Ob Stützstrukturen benötigt werden, hängt von verschiedenen Faktoren ab.
Dazu gehören unter anderem die Geometrie des Modells, das verwendete Filament, die Kühlung, die Druckgeschwindigkeit und die eingestellte Schichthöhe.
Ein wichtiger Anhaltspunkt ist der Überhangwinkel.
Viele Slicer arbeiten mit einem einstellbaren Grenzwinkel, ab dem sie automatisch Supports erzeugen. Häufig wird ein Wert um 45° als Ausgangspunkt verwendet.
Das bedeutet allerdings nicht, dass jeder Überhang oberhalb dieses Winkels zwangsläufig problematisch ist.
Moderne Drucker können mit guter Bauteilkühlung und passenden Einstellungen teilweise deutlich anspruchsvollere Überhänge drucken.
Wichtig: Der Überhangwinkel wird nicht in jedem Slicer auf dieselbe Weise angegeben. Je nach Software kann sich der angezeigte Winkel auf die horizontale oder vertikale Ebene beziehen.
Und was ist mit Brücken?
Eine Besonderheit sind sogenannte Bridges, also Brücken.
Hier wird das Filament über eine freie Strecke zwischen zwei bereits vorhandenen Bereichen gespannt.
Kurze Brücken lassen sich mit geeigneter Kühlung und Geschwindigkeit häufig ohne Supports drucken.
Bei längeren Brücken kann das Filament jedoch zunehmend durchhängen.
Deshalb lohnt es sich, zunächst die Vorschau im Slicer zu betrachten, bevor man automatisch sämtliche Überhänge mit Stützstrukturen versieht.
3. Welche Arten von Supports gibt es?
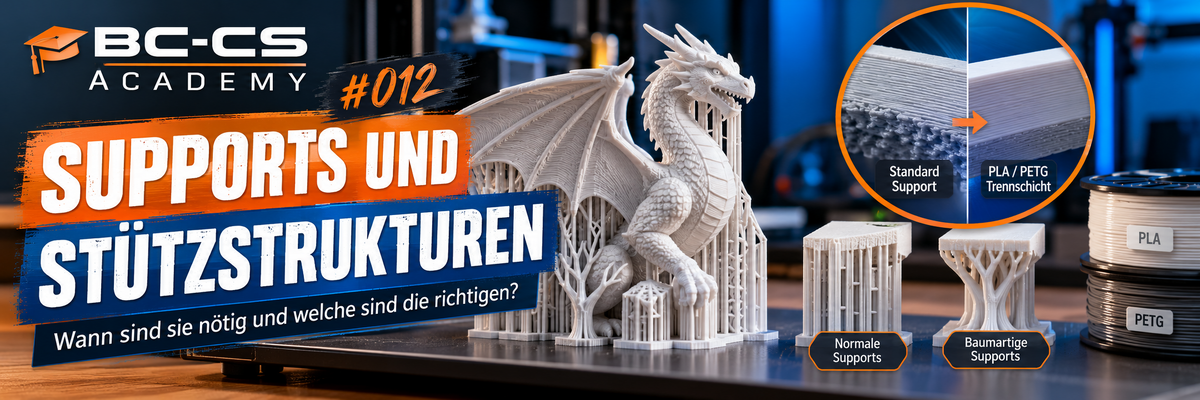
In modernen Slicern stehen unterschiedliche Support-Arten zur Verfügung. Besonders verbreitet sind normale und baumartige Stützstrukturen.
Normale Supports
Normale Supports werden häufig als regelmäßige, senkrecht aufgebaute Strukturen erzeugt.
Sie können beispielsweise gitterförmig, linienförmig oder in anderen Mustern aufgebaut sein.
Vorteile:
- Gute Unterstützung größerer, flacher Bereiche
- Relativ gleichmäßige Auflageflächen
- Für viele technische Bauteile geeignet
- Häufig gut vorhersehbares Druckverhalten
Nachteile:
- Teilweise hoher Materialverbrauch
- Können schwer zugänglich sein
- Je nach Einstellungen aufwendige Entfernung
- Kontaktflächen können sichtbare Spuren hinterlassen
Gerade bei größeren horizontalen Überhängen können normale Supports eine gute Wahl sein.
Baumartige Supports (Tree Supports)
Baumartige Supports erinnern optisch an Äste und Zweige eines Baumes.
Sie beginnen häufig mit wenigen größeren Strukturen und verzweigen sich zu den Bereichen, die Unterstützung benötigen.
Vorteile:
- Häufig geringerer Materialverbrauch
- Gut für organische Formen und Figuren
- Können schwer zugängliche Bereiche gezielt erreichen
- Oft leichter zu entfernen
Nachteile:
- Nicht für jede Geometrie optimal
- Dünne Verzweigungen können instabil werden
- Bei großen, ebenen Flächen nicht immer die beste Wahl
- Können je nach Modell und Einstellungen ebenfalls viel Druckzeit benötigen
Für Figuren, Drachen, Dekorationsobjekte und ähnliche Modelle sind Tree Supports häufig eine interessante Option.
Bei technischen Bauteilen mit größeren geraden Überhängen können dagegen normale Supports Vorteile bieten.
4. Supports nur vom Druckbett oder überall?
Eine weitere wichtige Einstellung betrifft den Ursprung der Stützstrukturen.
Viele Slicer bieten sinngemäß zwei Möglichkeiten:
Nur vom Druckbett
Supports dürfen ausschließlich auf der Druckplatte beginnen.
Das ist besonders praktisch, wenn die Oberfläche des eigentlichen Modells möglichst wenig durch zusätzliche Stützstrukturen belastet werden soll.
Allerdings können damit nicht immer sämtliche problematischen Bereiche erreicht werden.
Überall
Hier dürfen Supports auch direkt auf bereits gedruckten Bereichen des Modells entstehen.
Das ermöglicht die Unterstützung komplizierter Geometrien, kann aber zusätzliche Kontaktstellen und damit sichtbare Spuren verursachen.
Welche Einstellung sinnvoll ist, hängt stark vom jeweiligen Modell ab.
5. Support-Interface: Die entscheidenden Kontaktschichten
Ein besonders interessanter Bereich ist das sogenannte Support-Interface.
Damit sind die obersten Schichten der Stützstruktur gemeint, die unmittelbar unter der zu unterstützenden Modellfläche liegen.
Diese Schichten bilden gewissermaßen die Trennzone zwischen Support und eigentlichem Druckobjekt.
Die Einstellungen des Interfaces beeinflussen wesentlich, wie gut die Unterseite des Modells später aussieht und wie einfach sich die Supports entfernen lassen.
Wichtige Parameter sind:
- Interface-Dichte: Wie geschlossen die Auflagefläche ist
- Interface-Schichten: Wie viele spezielle Kontaktschichten verwendet werden
- Z-Abstand: Der vertikale Abstand zwischen Support und Modell
- XY-Abstand: Der seitliche Abstand zu den Modellwänden
- Interface-Muster: Die Anordnung der Kontaktlinien
Ein größerer Z-Abstand erleichtert normalerweise die Entfernung, kann aber zu einer schlechteren Unterseite führen.
Ein kleinerer Abstand kann die Oberflächenqualität verbessern, erhöht jedoch bei gleichem Material das Risiko, dass Supports zu stark am Modell haften.
Genau hier kommt eine besonders interessante Technik ins Spiel.
6. PLA und PETG als gegenseitiges Support-Material
Normalerweise bestehen Supports und Modell aus demselben Filament.
Es gibt jedoch eine weitere Möglichkeit: Man verwendet für das Modell und die Kontaktflächen der Supports unterschiedliche Materialien.
Ein bekanntes Beispiel ist die Kombination aus PLA und PETG.
Diese beiden Materialien haften unter geeigneten Bedingungen vergleichsweise schlecht aneinander. Was bei einem normalen Druck unerwünscht wäre, kann man bei Stützstrukturen gezielt ausnutzen.
Beispiel 1: PLA-Modell mit PETG-Support-Interface
Das eigentliche Modell wird aus PLA gedruckt.
Die normalen Supports bestehen ebenfalls aus PLA. Lediglich die obersten Kontaktschichten der Stützstrukturen werden aus PETG hergestellt.
Dadurch entsteht zwischen dem PLA-Modell und den PLA-Supports eine Trennschicht aus PETG.
Da PLA und PETG normalerweise keine besonders starke Verbindung miteinander eingehen, lassen sich diese Kontaktflächen unter passenden Bedingungen leichter voneinander lösen.
Der große Vorteil: Der Abstand zwischen Modell und Interface kann bei geeigneten Einstellungen sehr klein gewählt werden, teilweise sogar auf 0 mm.
Dadurch können die unterstützten Unterseiten deutlich sauberer ausfallen als bei klassischen Supports mit größerem Luftspalt.
Beispiel 2: PETG-Modell mit PLA-Support-Interface
Das Prinzip funktioniert grundsätzlich auch umgekehrt.
Hier wird das eigentliche Modell aus PETG hergestellt, während PLA als Material für die Kontaktflächen dient.
Auch hier soll die vergleichsweise geringe Haftung zwischen beiden Materialien für eine einfachere Trennung sorgen.
Allerdings müssen die jeweiligen Drucktemperaturen, die Materialwechsel und das Verhalten beider Filamente berücksichtigt werden.
Wichtig: Die geringe Haftung zwischen PLA und PETG ist keine Garantie für eine perfekte Trennung. Materialrezeptur, Temperatur, Kontaktfläche und Druckeinstellungen können das Ergebnis erheblich beeinflussen.
Warum nicht einfach sämtliche Supports aus dem anderen Material drucken?
Das wäre grundsätzlich möglich, ist aber häufig unnötig.
Gerade bei Druckern mit automatischem Materialwechsel können zahlreiche Wechsel zwischen PLA und PETG entstehen.
Das verlängert die Druckzeit und kann zusätzliches Material für die Reinigung der Düse benötigen.
Deshalb ist es oft sinnvoller, nur die eigentlichen Interface-Schichten aus dem zweiten Material zu drucken.
Die restlichen Supports bestehen weiterhin aus dem Material des Modells.
Gibt es dabei auch Nachteile?
Ja, durchaus.
PLA und PETG benötigen unterschiedliche Drucktemperaturen und haben unterschiedliche Eigenschaften.
Außerdem kann es bei Systemen mit einer gemeinsam genutzten Düse notwendig sein, diese beim Materialwechsel ausreichend zu reinigen. Andernfalls können Materialreste zu Verunreinigungen oder schlechter Schichthaftung führen.
Auch das automatische Materialwechselsystem muss mit den verwendeten Materialien kompatibel sein.
Bei Druckern mit mehreren unabhängig nutzbaren Düsen oder Werkzeugköpfen können einige dieser Probleme reduziert werden.
Mein persönlicher Praxistest steht noch aus
Die Verwendung von PLA und PETG als gegenseitiges Support-Interface steht bei mir bereits auf der Liste der geplanten Versuche.
Bisher habe ich diese Methode selbst noch nicht ausprobiert.
Die theoretischen Vorteile sind allerdings interessant genug, um sie in einem eigenen Test genauer unter die Lupe zu nehmen.
Besonders spannend wäre dabei ein direkter Vergleich zwischen herkömmlichen Supports und einem Interface aus dem jeweils anderen Material.
Sobald ich entsprechende Erfahrungen gesammelt habe, kann ich die Ergebnisse in einem weiteren Academy-Beitrag vorstellen.
7. Spezielle Support-Filamente
Neben PLA und PETG gibt es auch Materialien, die ausdrücklich für Stützstrukturen entwickelt wurden.
Dazu gehören beispielsweise wasserlösliche Materialien wie PVA oder BVOH sowie spezielle Breakaway-Support-Filamente.
Wasserlösliche Supports können nach dem Druck in Wasser aufgelöst werden, sofern das verwendete Material dafür vorgesehen ist.
Das kann besonders bei komplizierten Modellen mit schwer erreichbaren Hohlräumen interessant sein.
Allerdings haben solche Materialien auch Nachteile.
Sie sind häufig teurer, teilweise sehr feuchtigkeitsempfindlich und benötigen geeignete Lagerungs- und Druckbedingungen.
Außerdem muss das Support-Material mit dem eigentlichen Modellmaterial kompatibel sein.
Für viele normale Druckprojekte reichen deshalb klassische Supports oder ein geeignetes Trennmaterial völlig aus.
8. Supports richtig einstellen – weniger ist manchmal mehr
Ein häufiger Anfängerfehler besteht darin, möglichst viele Stützstrukturen zu verwenden.
Das klingt zunächst logisch: Je mehr unterstützt wird, desto sicherer müsste der Druck schließlich sein.
In der Praxis kann das allerdings zu unnötig langen Druckzeiten, hohem Materialverbrauch und schwieriger Nachbearbeitung führen.
Deshalb lohnt es sich, einige grundlegende Dinge zu beachten.
Modellausrichtung prüfen
Oft lässt sich die Anzahl benötigter Supports bereits deutlich reduzieren, indem das Modell anders auf der Druckplatte positioniert wird.
Automatische Supports kontrollieren
Die automatisch erzeugten Stützstrukturen sind nicht immer optimal. Viele Slicer ermöglichen es, bestimmte Bereiche gezielt zu unterstützen oder Supports ausdrücklich zu verhindern.
Support-Abstände sinnvoll wählen
Zu große Abstände können schlechte Unterseiten verursachen. Zu geringe Abstände können dazu führen, dass die Supports fest mit dem Modell verbunden sind.
Support-Interface nutzen
Gerade bei sichtbaren oder funktional wichtigen Unterseiten kann ein gut eingestelltes Interface die Druckqualität verbessern.
Materialverbrauch und Druckzeit vergleichen
Die Slicer-Vorschau zeigt normalerweise recht gut, wie viel zusätzliches Material und welche Druckzeit durch die Supports entstehen.
Ein kurzer Vergleich unterschiedlicher Einstellungen kann sich daher durchaus lohnen.
9. Supports entfernen – aber richtig!
Nach dem Druck müssen die Stützstrukturen wieder entfernt werden.
Bei gut eingestellten Supports gelingt das häufig bereits mit den Fingern.
Manchmal sind jedoch zusätzliche Hilfsmittel notwendig.
Dazu gehören beispielsweise eine kleine Zange, ein Seitenschneider oder geeignetes Entgratwerkzeug.
Dabei sollte man vorsichtig vorgehen.
Gerade bei filigranen Figuren können dünne Details schnell abbrechen, wenn zu viel Kraft aufgewendet wird.
Außerdem können scharfkantige Werkzeuge die Oberfläche beschädigen oder Verletzungen verursachen.
Mein Tipp: Lieber in mehreren kleinen Schritten arbeiten, statt eine große Support-Struktur mit Gewalt herauszubrechen.
Und falls sich Supports regelmäßig nur schwer entfernen lassen, sollte man nicht einfach mehr Kraft einsetzen, sondern die entsprechenden Einstellungen im Slicer überprüfen.
10. Fazit: Gute Supports sieht man dem fertigen Modell möglichst nicht an
Supports gehören zu den wichtigsten Hilfsmitteln beim FDM-3D-Druck.
Sie ermöglichen Geometrien, die ohne zusätzliche Unterstützung nur schwer oder gar nicht druckbar wären.
Allerdings sind mehr Supports nicht automatisch besser.
Entscheidend ist vielmehr, die richtige Art, Position und Einstellung für das jeweilige Modell zu finden.
Während normale Supports bei technischen Bauteilen Vorteile bieten können, eignen sich baumartige Stützstrukturen häufig besonders gut für Figuren und organische Formen.
Wer noch einen Schritt weitergehen möchte, kann sich mit Support-Interfaces und unterschiedlichen Materialien beschäftigen.
Besonders die Kombination aus PLA und PETG als gegenseitige Trennschicht bietet interessante Möglichkeiten, die Oberflächenqualität unterstützter Bereiche zu verbessern.
Ob sich der zusätzliche Aufwand lohnt, hängt allerdings vom Modell, dem Drucker und den verwendeten Materialien ab.
Am Ende gilt wie so oft beim 3D-Druck:
Es gibt nicht die eine perfekte Einstellung für alle Modelle. Aber mit etwas Verständnis, den richtigen Werkzeugen und ein paar gezielten Tests kommt man dem perfekten Druck ein gutes Stück näher.
BC-CS Academy – Wissen rund um 3D-Druck, IT und Technik. Verständlich erklärt und mit Erfahrungen aus der Praxis ergänzt.