BC-CS Academy #013 – Welche Nozzle ist die richtige für mich?
-
Th.Gothe -
6. November 2026 um 18:00 -
185 Mal gelesen -
0 Kommentare
- Was macht eine Nozzle überhaupt?
- Die verschiedenen Düsendurchmesser
- Bedeutet eine größere Düse automatisch weniger Druckzeit?
- Messing, Edelstahl oder gehärteter Stahl?
- Welche Düse für welches Filament?
- Was hat die Nozzle mit der Schichthöhe zu tun?
- Wann sollte eine Nozzle gewechselt werden?
- Muss ich nach einem Düsenwechsel den Slicer anpassen?
- Meine persönliche Einschätzung
- Ein Blick in meine eigene Druckerwerkstatt
- Fazit – Klein, aber entscheidend!
Willkommen zu einer neuen Ausgabe der BC-CS Academy!
In den vergangenen Artikeln haben wir uns bereits mit Filamenten, Slicer-Einstellungen, Schichthöhen, Wandstärken, Infill und Stützstrukturen beschäftigt.
Heute widmen wir uns einem kleinen, aber entscheidenden Bauteil des 3D-Druckers: der Nozzle, also der Druckdüse.
Sie bestimmt maßgeblich, wie fein oder breit das geschmolzene Filament aufgetragen werden kann. Und damit beeinflusst sie sowohl die Druckqualität als auch die Druckgeschwindigkeit.
1. Was macht eine Nozzle überhaupt?
Die Nozzle sitzt am unteren Ende des Hotends. Dort wird das aufgeschmolzene Filament durch eine kleine Öffnung gepresst und anschließend Schicht für Schicht aufgetragen.
Dabei spielen vor allem drei Eigenschaften eine wichtige Rolle:
- Düsendurchmesser: Beeinflusst die möglichen Linienbreiten und damit Detailgrad und Materialdurchsatz.
- Düsenmaterial: Bestimmt unter anderem Wärmeleitung und Verschleißfestigkeit.
- Düsengeometrie: Beeinflusst das Fließverhalten und die maximal mögliche Fördermenge.
Die meisten handelsüblichen FDM-Drucker werden standardmäßig mit einer 0,4-mm-Düse ausgeliefert. Und das hat einen guten Grund: Sie bietet einen ausgewogenen Kompromiss zwischen Geschwindigkeit, Detailgenauigkeit und Alltagstauglichkeit.
Aber nicht für jedes Druckprojekt ist sie automatisch die beste Wahl.
2. Die verschiedenen Düsendurchmesser
Je nach Drucker und Hotend stehen unterschiedliche Düsendurchmesser zur Verfügung.
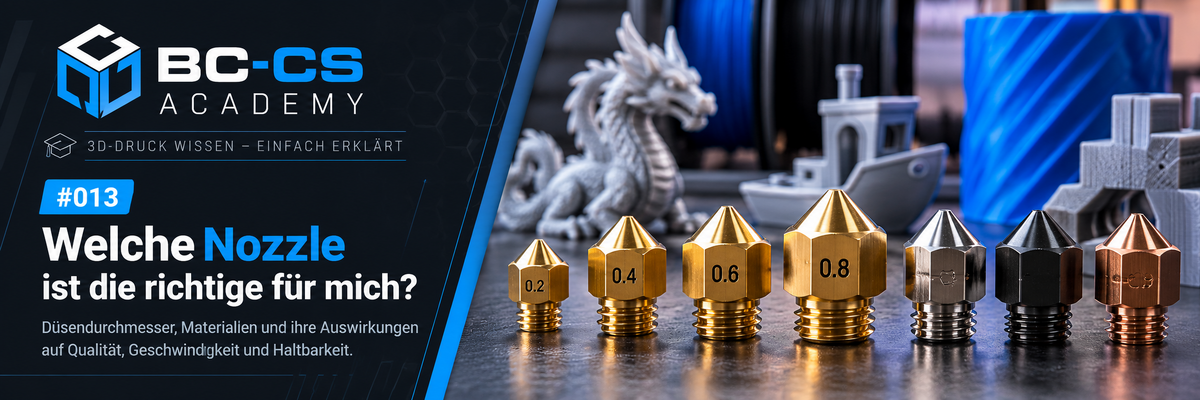
0,2 mm – Wenn es auf Details ankommt
Eine besonders feine Düse eignet sich für Modelle mit kleinen Strukturen, dünnen Linien oder filigranen Oberflächen.
Gerade bei Miniaturen, kleinen Schriftzügen oder aufwendigen Figuren kann eine 0,2-mm-Düse sichtbare Vorteile bringen.
Allerdings hat sie auch Nachteile: Die Druckzeit steigt häufig deutlich, und die kleine Öffnung ist empfindlicher gegenüber Verstopfungen. Filamente mit Partikeln oder Fasern sind deshalb oft ungeeignet.
0,4 mm – Der Allrounder
Die 0,4-mm-Düse ist für die meisten Anwender die richtige Ausgangsbasis.
Sie bietet eine gute Balance aus Detailgenauigkeit, Druckgeschwindigkeit und Zuverlässigkeit.
Ob Drachen, Figuren, Dekorationsobjekte oder praktische Halterungen: Mit einer vernünftig eingestellten 0,4-mm-Düse lassen sich bereits erstaunlich gute Ergebnisse erzielen.
Mein Tipp: Wer gerade erst mit dem 3D-Druck beginnt, muss nicht sofort verschiedene Düsen kaufen. Mit 0,4 mm lassen sich die meisten Projekte problemlos umsetzen.
0,6 mm – Wenn es etwas größer werden darf
Eine 0,6-mm-Düse kann besonders bei großen Modellen und Funktionsteilen sinnvoll sein.
Durch die breiteren Extrusionsbahnen lässt sich bei passenden Einstellungen mehr Material pro Schicht auftragen.
Dadurch können sich Druckzeiten reduzieren. Besonders bei Bauteilen mit vielen Wänden oder großen, gleichmäßigen Flächen kann das einen Unterschied machen.
Allerdings gehen sehr feine Details möglicherweise verloren.
0,8 mm – Für große Projekte
Bei einer 0,8-mm-Düse steht weniger die Detailgenauigkeit als vielmehr der Materialdurchsatz im Vordergrund.
Große Behälter, massive Halterungen oder einfache technische Bauteile können davon profitieren.
Allerdings muss das Hotend auch in der Lage sein, die benötigte Filamentmenge schnell genug aufzuschmelzen.
Eine größere Düse bedeutet deshalb nicht automatisch einen schnelleren Druck.
3. Bedeutet eine größere Düse automatisch weniger Druckzeit?
Nicht unbedingt!
Die Druckgeschwindigkeit hängt von mehreren Faktoren ab. Neben dem Düsendurchmesser spielen unter anderem die Schichthöhe, Linienbreite, Bewegungsgeschwindigkeit und der maximale Volumenstrom des Hotends eine Rolle.
Ein kleines Rechenbeispiel:
Bei einer Linienbreite von 0,45 mm, einer Schichthöhe von 0,2 mm und einer Druckgeschwindigkeit von 150 mm/s ergibt sich ein theoretischer Materialdurchsatz von:
0,45 × 0,2 × 150 = 13,5 mm³/s
Wird stattdessen eine 0,6-mm-Düse mit 0,65 mm Linienbreite verwendet, steigt der Durchsatz bei ansonsten gleichen Einstellungen bereits auf:
0,65 × 0,2 × 150 = 19,5 mm³/s
Das Hotend muss also deutlich mehr Material aufschmelzen können.
Ist die maximale Schmelzleistung erreicht, muss der Drucker langsamer werden.
Entscheidend ist deshalb nicht allein die Größe der Düse, sondern das Zusammenspiel aus Düse, Hotend, Filament und Slicer-Einstellungen.
4. Messing, Edelstahl oder gehärteter Stahl?
Neben dem Durchmesser unterscheiden sich Druckdüsen auch durch das verwendete Material.
Messing
Messingdüsen sind preiswert und leiten Wärme sehr gut.
Für gewöhnliches PLA, PETG und viele andere nicht abrasive Filamente sind sie hervorragend geeignet.
Ihr Nachteil ist die vergleichsweise geringe Verschleißfestigkeit.
Edelstahl
Edelstahldüsen werden unter anderem dort eingesetzt, wo bestimmte Material- oder Hygieneanforderungen eine Rolle spielen.
Ihre Wärmeleitfähigkeit ist geringer als die von Messing. Je nach Hotend und Druckgeschwindigkeit können deshalb angepasste Temperatureinstellungen erforderlich sein.
Wichtig: Edelstahl ist nicht automatisch besonders abriebfest. Für abrasive Filamente ist gehärteter Stahl häufig besser geeignet.
Gehärteter Stahl
Gehärtete Stahldüsen sind besonders widerstandsfähig gegenüber Abrieb.
Sie eignen sich beispielsweise für Filamente mit Carbonfasern, Glasfasern oder anderen abrasiven Zusätzen.
Solche Materialien können eine gewöhnliche Messingdüse vergleichsweise schnell verschleißen lassen.
Gehärteter Stahl ist deshalb für anspruchsvollere Materialien häufig die bessere Wahl.
Weitere Spezialdüsen
Darüber hinaus gibt es beschichtete Düsen, Düsen mit besonders verschleißfesten Spitzen und spezielle High-Flow-Konstruktionen.
Diese können je nach Bauart eine höhere Lebensdauer, geringere Anhaftung oder einen größeren Materialdurchsatz ermöglichen.
Nicht jede Spezialdüse ist allerdings mit jedem Drucker kompatibel.
5. Welche Düse für welches Filament?
Auch das verwendete Filament beeinflusst die Wahl der richtigen Düse.
Gerade bei Filamenten mit Zusätzen lohnt sich ein Blick auf die Herstellerangaben.
Manche Materialien benötigen nicht nur eine verschleißfeste Düse, sondern auch einen größeren Durchmesser, damit die enthaltenen Partikel die Öffnung nicht verstopfen.
Wichtig: Nicht jedes Hotend, jeder Extruder und jeder Filamentförderweg ist für abrasive oder stark gefüllte Materialien geeignet.
6. Was hat die Nozzle mit der Schichthöhe zu tun?
Ein häufiger Irrtum lautet: Je kleiner die Düse, desto geringer muss die Schichthöhe sein.
Tatsächlich sind Düsendurchmesser und Schichthöhe zwei unterschiedliche Einstellungen, die aber zusammenpassen müssen.
Als grobe Orientierung für herkömmliche FDM-Düsen gelten beispielsweise:
Diese Werte sind keine festen Grenzen. Entscheidend sind die jeweilige Düsenkonstruktion, das Material und die Fähigkeiten des Druckers.
Eine 0,4-mm-Düse kann durchaus mit sehr niedrigen Schichthöhen drucken. Eine 0,2-mm-Düse ermöglicht jedoch zusätzlich feinere Extrusionsbahnen und damit kleinere Details in der horizontalen Ebene.
Genau dieser Unterschied wird häufig unterschätzt.
7. Wann sollte eine Nozzle gewechselt werden?
Nicht jede schlechte Druckoberfläche bedeutet automatisch, dass die Düse verschlissen ist.
Es gibt jedoch typische Anzeichen:
- Die Extrusionsbahnen werden ungleichmäßig.
- Das Filament tritt seitlich oder ungewöhnlich aus der Düse aus.
- Feine Details gelingen trotz korrekter Einstellungen nicht mehr.
- Wiederkehrende Verstopfungen lassen sich nicht dauerhaft beseitigen.
- Die Düsenöffnung ist sichtbar beschädigt oder durch Abrieb vergrößert.
Bevor man die Düse austauscht, sollte man allerdings auch Filamentfeuchtigkeit, Temperatur, Fördermechanik und mögliche Teilverstopfungen überprüfen.
Achtung beim Düsenwechsel: Je nach Druckermodell können unterschiedliche Verfahren erforderlich sein. Bei manchen Geräten wird nur die Düse gewechselt, bei anderen eine komplette Hotend-Einheit.
Die Herstelleranleitung sollte dabei immer beachtet werden. Besonders bei heißen Bauteilen besteht Verbrennungsgefahr.
8. Muss ich nach einem Düsenwechsel den Slicer anpassen?
Ja, insbesondere wenn sich der Düsendurchmesser ändert.
Der Slicer muss wissen, welche Düse tatsächlich verbaut ist. Andernfalls können ungeeignete Linienbreiten und Druckparameter verwendet werden.
Nach einem Wechsel sollten deshalb folgende Einstellungen kontrolliert werden:
- Düsendurchmesser im Druckerprofil
- Linienbreite und Schichthöhe
- Maximaler Volumenstrom
- Drucktemperatur und Geschwindigkeiten
- Flusskalibrierung und gegebenenfalls Pressure Advance
- Erste Schicht und Düsenabstand, sofern vom Drucker erforderlich
Moderne Drucker und Slicer erleichtern diese Anpassungen erheblich. Trotzdem lohnt es sich, nach einem Düsenwechsel zunächst einen kleineren Testdruck durchzuführen.
9. Meine persönliche Einschätzung
Für die meisten Anwender ist eine 0,4-mm-Düse weiterhin die sinnvollste Standardausstattung.
Sie eignet sich für nahezu alle typischen Druckprojekte und liefert bei passenden Einstellungen eine sehr gute Kombination aus Qualität und Geschwindigkeit.
Wer häufig besonders filigrane Miniaturen druckt, kann von einer 0,2-mm-Düse profitieren.
Für große Funktionsteile und Modelle mit wenigen Details kann dagegen eine 0,6-mm-Düse interessant sein.
Und wer abrasive Filamente verarbeitet, sollte vor allem auf die Verschleißfestigkeit der Düse achten.
Letztlich kommt es immer darauf an, was man drucken möchte.
10. Ein Blick in meine eigene Druckerwerkstatt
In meiner eigenen Druckerwerkstatt stehen mittlerweile verschiedene FDM-3D-Drucker, darunter der Bambu Lab H2C, P2S, A1 und A2L sowie der Snapmaker U1.
Auch hier spielt die Wahl der richtigen Düse eine Rolle. Besonders interessant ist dabei der Bambu Lab H2C mit seinem Vortek-System.
Bambu Lab H2C – Düsenwechsel einmal anders
Während bei klassischen FDM-Druckern ein Düsenwechsel häufig mit dem manuellen Austausch der Düse oder des gesamten Hotends verbunden ist, geht der H2C einen anderen Weg.
Sein Vortek-System ermöglicht den automatisierten Wechsel zwischen kompatiblen Hotends mit unterschiedlichen Düsen.
Dadurch lassen sich verschiedene Düsenkonfigurationen wesentlich komfortabler einsetzen.
Besonders interessant ist das bei Druckprojekten, bei denen unterschiedliche Materialien, Farben oder Düsendurchmesser zum Einsatz kommen sollen.
Zusätzlich kann das System beim Materialwechsel Vorteile bieten, da nicht jeder Wechsel über das Spülen einer gemeinsam genutzten Düse erfolgen muss. Ob und wie viel gespült werden muss, hängt allerdings von der jeweiligen Druckkonfiguration ab.
Und die anderen Drucker?
Beim Bambu Lab P2S, A1 und A2L sowie beim Snapmaker U1 hängt der Düsenwechsel vom jeweiligen Hotend-Aufbau ab.
Hier müssen die kompatiblen Düsen beziehungsweise Hotend-Komponenten entsprechend den Herstellervorgaben gewechselt werden.
Das zeigt, dass die Wahl der richtigen Nozzle nicht nur vom gewünschten Druckergebnis abhängt, sondern auch davon, welche Möglichkeiten der eigene Drucker überhaupt bietet.
Mein persönlicher Ansatz: Für die meisten Druckaufträge bleibt die 0,4-mm-Düse eine sehr gute Ausgangsbasis. Andere Durchmesser sind vor allem dann interessant, wenn das jeweilige Modell davon tatsächlich profitiert.
Und genau das ist letztlich der entscheidende Punkt: Nicht jede technische Möglichkeit muss bei jedem Druckauftrag genutzt werden.
11. Fazit – Klein, aber entscheidend!
Die Nozzle gehört zu den kleinsten Bauteilen eines FDM-3D-Druckers, hat aber großen Einfluss auf das Druckergebnis.
Dabei gibt es nicht die eine perfekte Düse für alle Anwendungen.
Die richtige Wahl hängt vom Modell, vom Material und vom gewünschten Verhältnis zwischen Qualität und Geschwindigkeit ab.
Wer die Zusammenhänge zwischen Düsendurchmesser, Schichthöhe, Materialdurchsatz und Düsenmaterial versteht, kann seinen Drucker gezielter einsetzen.
Und manchmal genügt bereits der Wechsel einer kleinen Düse, um neue Möglichkeiten beim 3D-Druck zu entdecken.
Wie sieht es bei euch aus?
Druckt ihr ausschließlich mit der klassischen 0,4-mm-Düse oder habt ihr bereits andere Durchmesser ausprobiert?
Welche Erfahrungen habt ihr mit unterschiedlichen Düsen und Materialien gemacht?
Schreibt es gerne in die Kommentare!
Euer BC-CS Team
BC-CS Academy – Aus Wissen werden echte Objekte!