
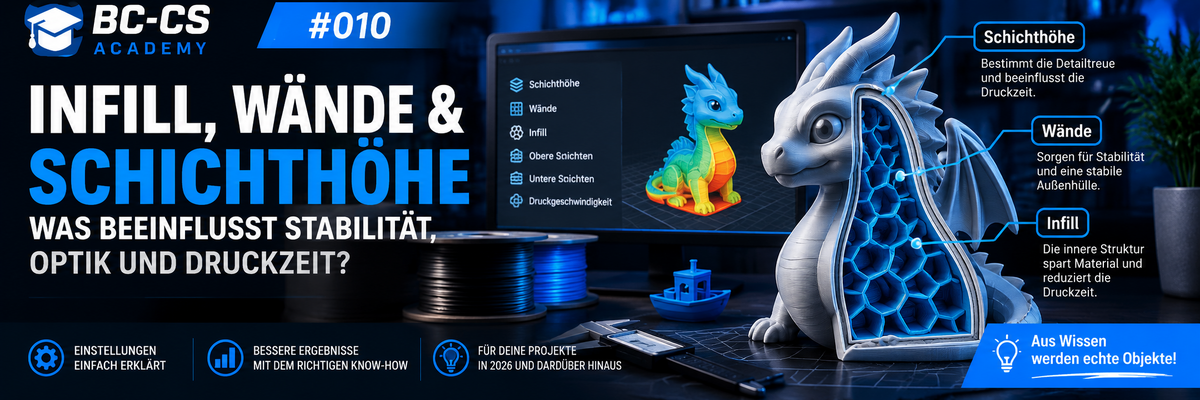
Beim FDM-3D-Druck entsteht ein Modell Schicht für Schicht. Die Höhe dieser einzelnen Schichten wird als Schichthöhe oder Layer Height bezeichnet und üblicherweise in Millimetern angegeben.
Typische Werte sind beispielsweise:
Welche Werte sinnvoll möglich sind, hängt unter anderem von der verwendeten Düse und dem jeweiligen Druckprofil ab.
Je kleiner die Schichthöhe, desto mehr einzelne Schichten benötigt der Drucker für dieselbe Höhe.
Ein 100 mm hohes Modell besteht bei 0,20 mm Schichthöhe theoretisch aus rund 500 Schichten. Bei 0,10 mm sind es bereits rund 1.000.
Das wirkt sich unmittelbar auf die Druckzeit aus.
Grundsätzlich können kleinere Schichthöhen feinere Details ermöglichen. Vor allem Rundungen und schräge Flächen wirken häufig gleichmäßiger, weil die einzelnen Stufen zwischen den Schichten kleiner werden.
Das bedeutet allerdings nicht automatisch, dass jedes Modell mit der kleinstmöglichen Schichthöhe gedruckt werden sollte.
Bei einem großen, relativ einfachen Bauteil kann der optische Unterschied zwischen 0,16 und 0,20 mm beispielsweise kaum auffallen – die zusätzliche Druckzeit dagegen durchaus.
Die passende Schichthöhe ist deshalb immer ein Kompromiss aus:
Detailgrad + Oberflächenqualität + Druckzeit
Ein 3D-Druck besteht nicht einfach aus einer Außenhülle, die anschließend vollständig mit Kunststoff gefüllt wird.
Der Slicer erzeugt zunächst mehrere Bahnen entlang der Außenkontur des Modells. Diese werden häufig als Wände, Perimeter oder Wall Loops bezeichnet.
Je nach Einstellung können beispielsweise zwei, drei, vier oder noch mehr Wandlinien nebeneinander gedruckt werden.
Mehr Wände bedeuten normalerweise:
Gerade bei funktionalen Bauteilen können zusätzliche Wände wichtiger sein als eine extrem hohe Infill-Dichte.
Bei vielen FDM-Drucken ist das Innere eines Modells nicht massiv.
Stattdessen erzeugt der Slicer im Inneren eine Gitter- oder Stützstruktur. Diese innere Struktur nennt man Infill.
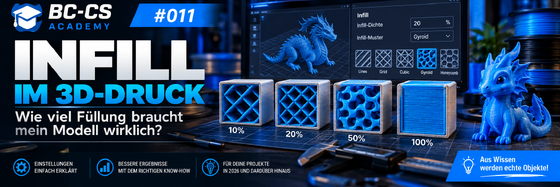
Die Menge wird meistens als Prozentwert angegeben.
0 % Infill bedeutet im Wesentlichen: Der Innenraum bleibt – abgesehen von konstruktiv notwendigen Bereichen – hohl.
10–20 % Infill reicht für viele dekorative Modelle und zahlreiche Alltagsanwendungen bereits aus.
Mit steigender Infill-Dichte wird das Innere zunehmend stärker gefüllt.
Bei 100 % Infill wird versucht, den Innenraum vollständig mit Material auszufüllen.
Doch mehr ist nicht automatisch besser.
Es klingt zunächst logisch:
Wenn ein Bauteil innen komplett aus Kunststoff besteht, muss es doch besonders stabil sein.
In der Praxis ist das deutlich komplizierter.
Die Belastungen eines Bauteils wirken häufig besonders stark auf dessen Außenbereiche. Deshalb kann es wesentlich effizienter sein, die Anzahl der Wände zu erhöhen, anstatt den gesamten Innenraum mit Material zu füllen.
Ein Bauteil mit mehreren stabilen Außenwänden und moderatem Infill kann daher für seinen Einsatzzweck sinnvoller sein als dasselbe Bauteil mit wenigen Wänden und extrem hohem Infill.
100 % Infill hat außerdem deutliche Nachteile:
mehr Material, höheres Gewicht und oftmals erheblich längere Druckzeiten.
Hinzu kommt, dass die Stabilität eines FDM-Bauteils nicht nur von Wänden und Infill abhängt. Auch Material, Drucktemperatur, Bauteilgeometrie und vor allem die Ausrichtung des Modells beim Druck spielen eine wichtige Rolle.
Neben der Dichte kann auch die Form des Infills verändert werden.
Moderne Slicer bieten zahlreiche Muster, beispielsweise:
Die Muster unterscheiden sich unter anderem hinsichtlich Stabilität, Druckgeschwindigkeit und Materialverbrauch.
Ein einfaches Linienmuster lässt sich beispielsweise schnell drucken. Andere Strukturen können Belastungen besser in mehrere Richtungen verteilen.
Es gibt deshalb nicht das eine „beste“ Infill-Muster.
Die passende Struktur hängt davon ab, was mit dem gedruckten Modell später passieren soll.
Bei einer Figur, einem Drachen oder einem anderen Dekorationsmodell sind die Anforderungen völlig andere als bei einem Halter, Ersatzteil oder technischen Bauteil.
Bei einem dekorativen Modell stehen meist folgende Punkte im Vordergrund:
Optik, Details und eine angemessene Druckzeit.
Eine massive Füllung des Modells bringt hier meistens keinen nennenswerten Vorteil.
Bei einem funktionalen Bauteil können dagegen Belastbarkeit und Haltbarkeit entscheidend sein.
Dann müssen unter anderem Wandstärke, Infill, Material und Druckausrichtung passend zur späteren Belastung gewählt werden.
Genau deshalb gibt es keine universelle Einstellung, die für jeden 3D-Druck optimal ist.
Neben Wänden und Infill gibt es noch einen weiteren wichtigen Bestandteil: die geschlossenen Schichten an der Ober- und Unterseite eines Modells.
Im Slicer werden sie häufig als Top Layers und Bottom Layers bezeichnet.
Sind zu wenige obere Schichten vorhanden, kann sich die darunterliegende Infill-Struktur auf der Oberfläche abzeichnen oder es können kleine Lücken entstehen.
Mehr Deckschichten können die Oberfläche verbessern und bestimmte Bereiche stabiler machen – benötigen aber wiederum zusätzliches Material und Druckzeit.
Auch hier gilt also: Die richtige Balance ist entscheidend.
Ein paar zusätzliche Wände oder eine geringere Schichthöhe wirken zunächst nach einer kleinen Änderung.
Für den Drucker können daraus jedoch Tausende zusätzliche Bewegungen entstehen.
Besonders die Schichthöhe zeigt das sehr deutlich:
Wird sie ungefähr halbiert, benötigt ein gleich hohes Modell ungefähr doppelt so viele Schichten. Die tatsächliche Druckzeit verdoppelt sich dadurch nicht zwingend exakt, kann aber erheblich steigen.
Auch mehr Wände und eine höhere Infill-Dichte sorgen dafür, dass der Druckkopf auf jeder einzelnen Schicht zusätzliche Bahnen fahren muss.
Bei großen Modellen können aus vermeintlich kleinen Änderungen deshalb schnell mehrere zusätzliche Stunden Druckzeit werden.
Schichthöhe, Wände und Infill sollten nicht unabhängig voneinander betrachtet werden.
Ein gutes Druckprofil versucht immer, mehrere Anforderungen miteinander zu verbinden:
Optik – Stabilität – Materialverbrauch – Gewicht – Druckzeit
Bei einem Ausstellungsmodell kann eine feinere Oberfläche wichtiger sein als maximale Belastbarkeit.
Bei einem Ersatzteil kann dagegen die Stabilität entscheidend sein, während sichtbare Schichtlinien kaum eine Rolle spielen.
Und manchmal soll ein Bauteil einfach möglichst schnell und materialsparend gefertigt werden.
Die „beste Einstellung“ gibt es deshalb nicht.
Es gibt nur die passende Einstellung für den jeweiligen Einsatzzweck.
Hinter einem fertigen 3D-Druck steckt deutlich mehr als nur die Auswahl einer Datei und ein Klick auf „Drucken“.
Schichthöhe, Wände, Infill sowie Deck- und Bodenschichten beeinflussen gemeinsam, wie ein Modell aussieht, wie stabil es wird, wie viel Material benötigt wird und wie lange seine Herstellung dauert.
Besonders wichtig dabei:
Mehr Material bedeutet nicht automatisch ein besseres Bauteil.
Ein sinnvoll abgestimmtes Druckprofil kann mit weniger Material eine sehr gute Stabilität erreichen und gleichzeitig Druckzeit sparen.
Genau diese Entscheidungen gehören zu den Dingen, die ein Slicer aus einer digitalen 3D-Datei letztendlich in einen sinnvoll druckbaren Gegenstand verwandeln.
Kurz gesagt:
Feinere Schichten verbessern häufig die Optik, zusätzliche Wände können die Stabilität deutlich erhöhen und Infill sorgt für die notwendige innere Struktur. Entscheidend ist nicht, überall möglichst hohe Werte einzustellen, sondern sie passend zum jeweiligen Modell miteinander zu kombinieren.